PLA
Figuras, miniaturas y decoración
Su rigidez y facilidad para reproducir detalle encajan mejor con objetos que deben conservar la forma.
¿Necesitas una pieza que mantenga su forma o que pueda doblarse sin romperse? Esa es la diferencia principal entre PLA y TPU.
El PLA permite imprimir piezas rígidas y con buen detalle sin complicar demasiado los ajustes. El TPU se dobla, se comprime y puede absorber golpes. Si la pieza debe soportar calor o estar al exterior, quizá necesites PETG o ASA.
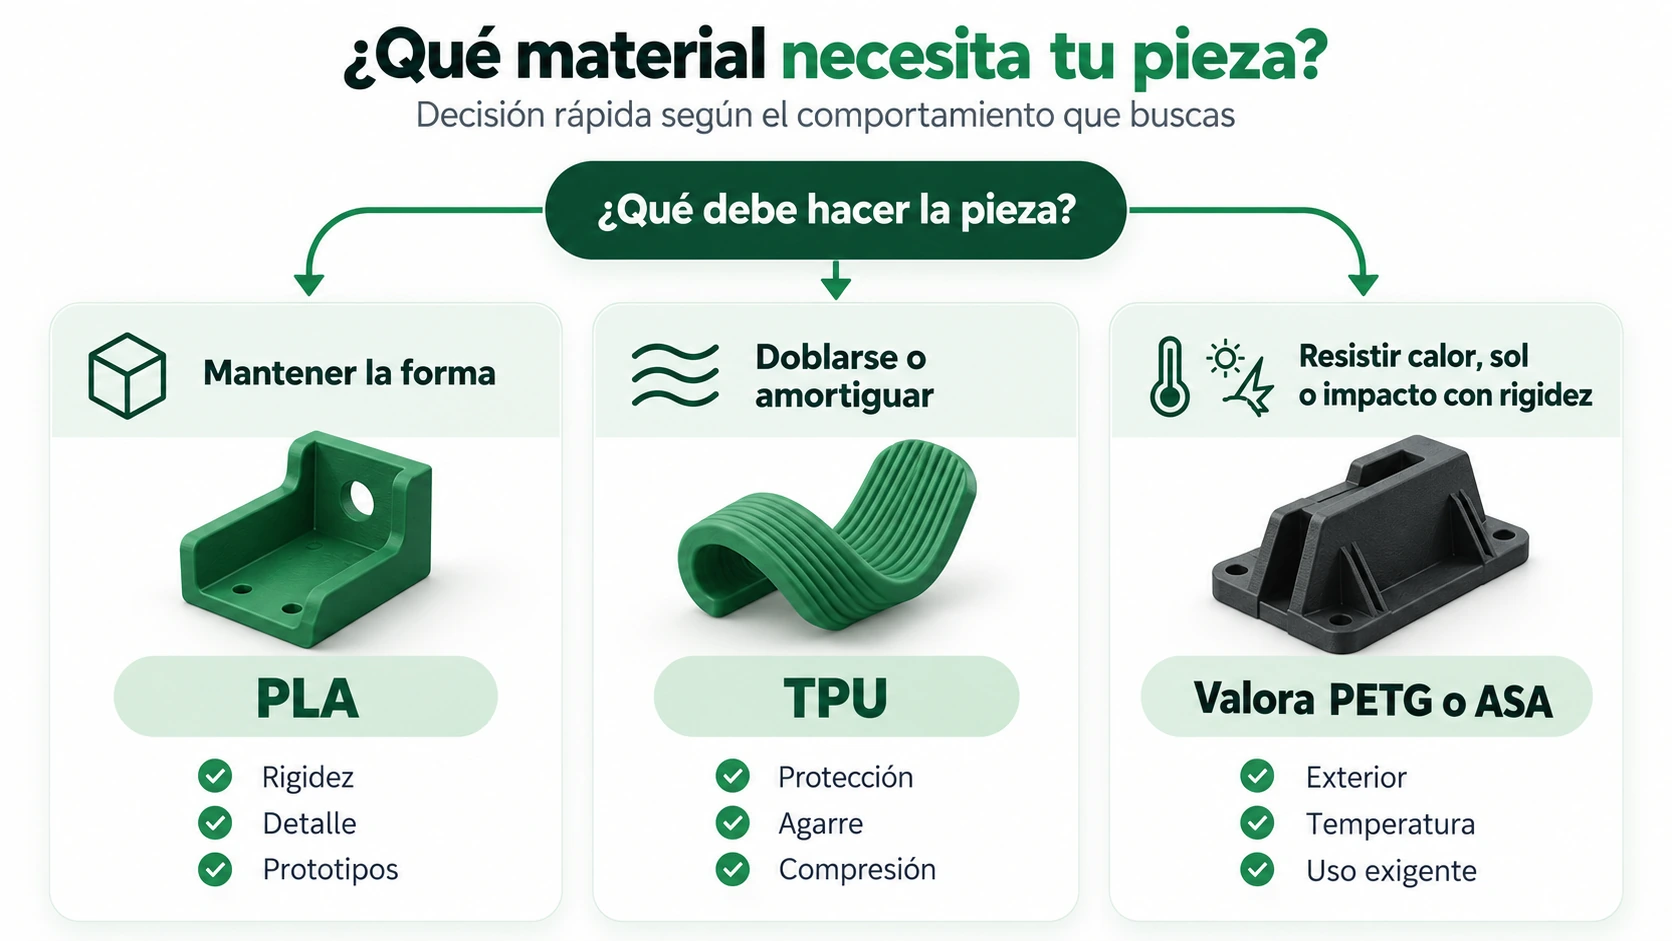
Empieza por el comportamiento que necesitas. Si hay varios requisitos, revisa las alternativas.
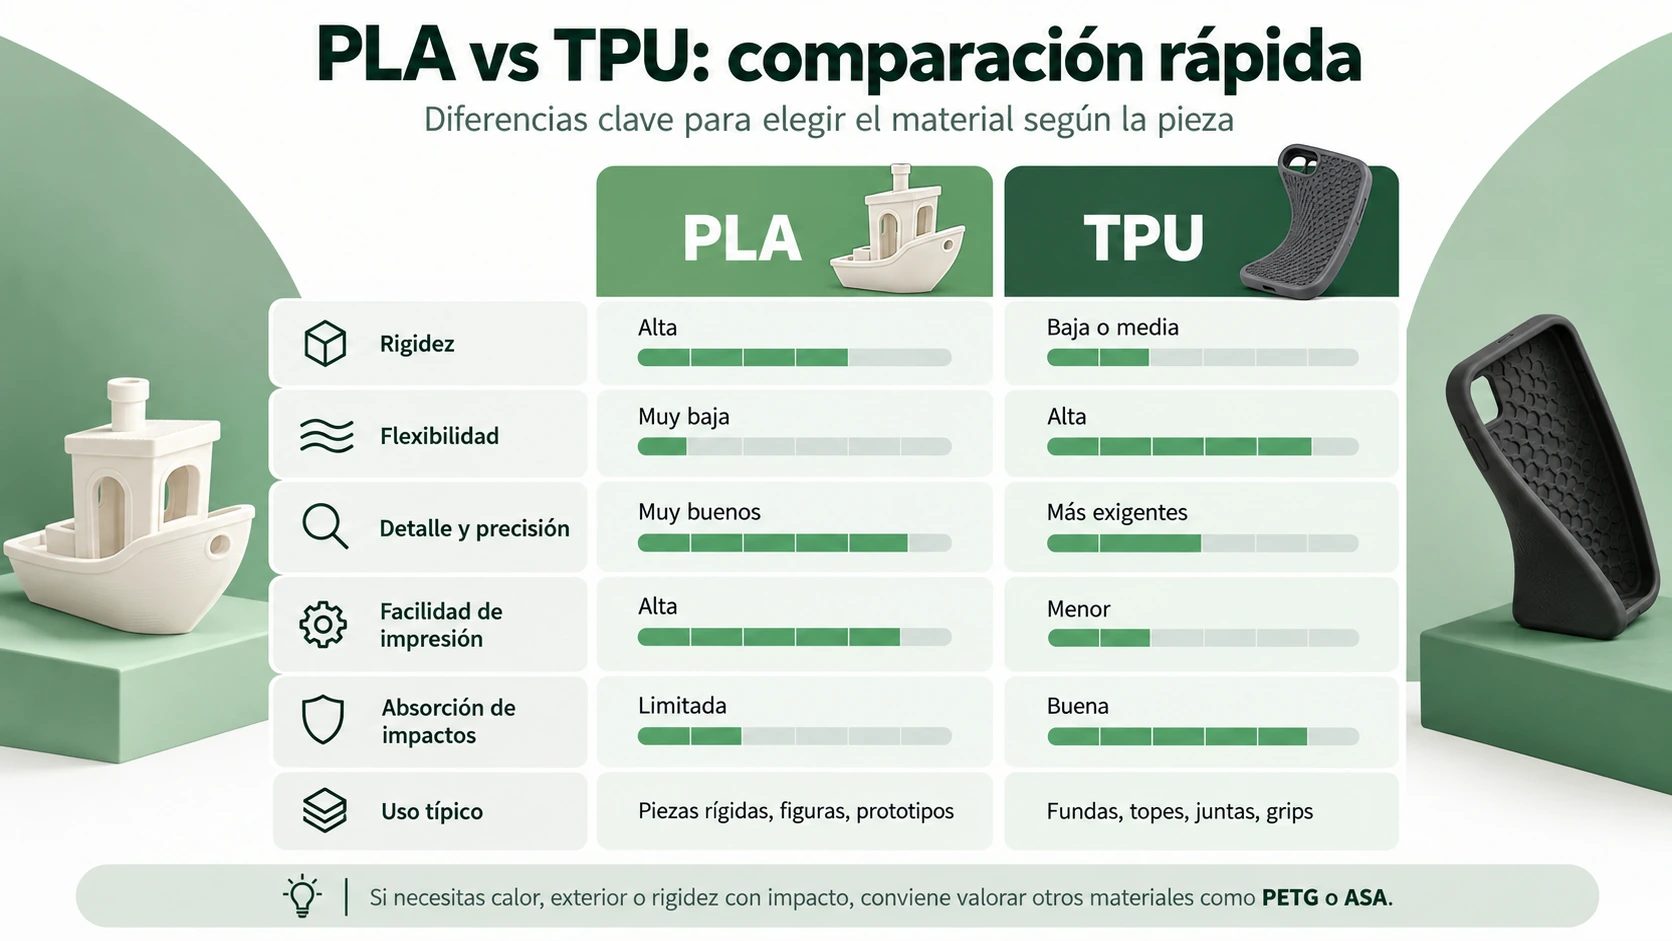
En móvil puedes deslizar la tabla horizontalmente.
| Criterio | PLA | TPU |
|---|---|---|
| Rigidez | Alta | Baja o media según formulación |
| Flexibilidad | Muy limitada | Alta |
| Deformación recuperable | Limitada | Alta |
| Golpes | Más propenso a fractura | Generalmente buena absorción |
| Detalle y precisión | Generalmente muy buenos | Más exigentes |
| Facilidad de impresión | Alta | Menor |
| Velocidad | Normalmente mayor | Normalmente menor |
| Puentes y voladizos | Más sencillos | Más difíciles |
| Stringing | Más fácil de controlar | Más frecuente |
| Humedad | Conviene controlarla | Especialmente importante |
Estas son tendencias generales. El resultado concreto depende de la formulación, la dureza, el diseño y los parámetros de impresión.
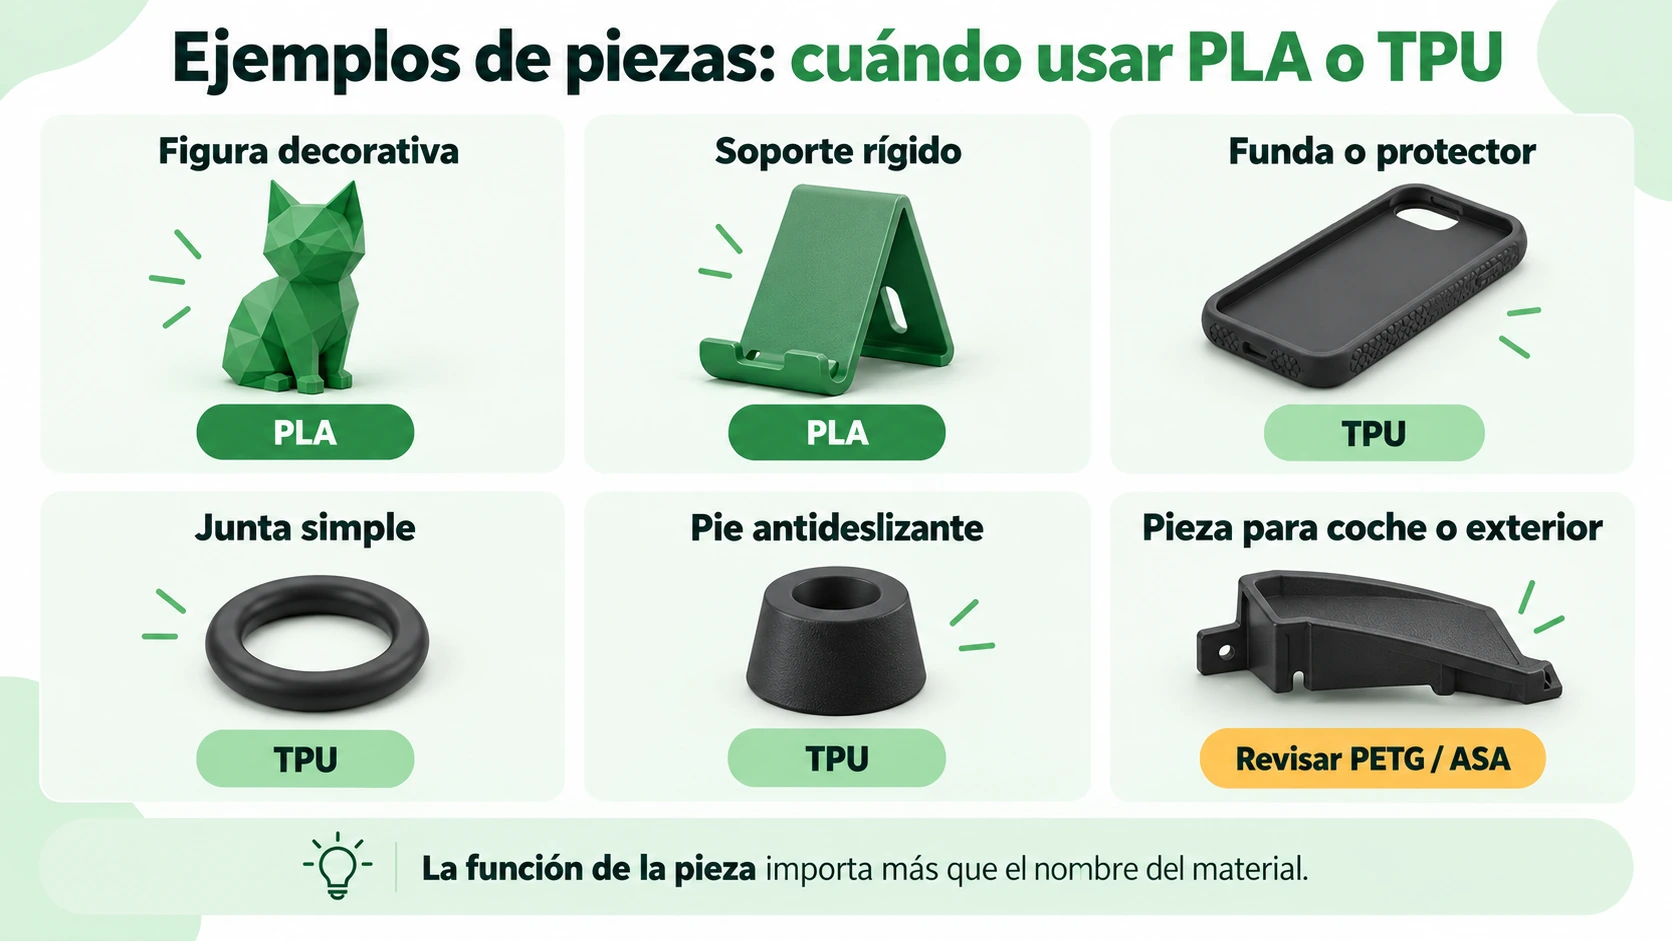
Antes de decidir, comprueba si la pieza estará expuesta al calor, al sol o a esfuerzos repetidos. El diseño también influye en su resistencia.
PLA
Su rigidez y facilidad para reproducir detalle encajan mejor con objetos que deben conservar la forma.
PLA
Es práctico para comprobar encajes y geometrías. Si el prototipo va a soportar impacto o calor, conviene revisar otros materiales.
TPU
Puede flexar al montarse y absorber parte de los golpes. El espesor y la dureza influyen mucho en el resultado.
TPU, con cautela
Sirve para juntas sencillas, pero una aplicación con temperatura, presión o productos químicos exige verificar compatibilidades específicas.
TPU
Su flexibilidad y comportamiento superficial ayudan en grips y apoyos.
TPU
La dureza, las paredes y el relleno deben ajustarse al esfuerzo y a la deformación deseada.
Valorar PETG
PLA puede fracturarse y TPU deformarse demasiado. PETG merece estudiarse para combinar rigidez con mayor tenacidad.
Evaluar otras familias
La temperatura de servicio, la radiación solar y los esfuerzos pueden justificar PETG, ASA u otro material.
Depende de qué propiedad quieras comparar. El PLA ofrece mucha más rigidez: ante una carga, tiende a deformarse menos. El TPU permite mucha más deformación recuperable y normalmente absorbe mejor los golpes. Rigidez, resistencia a tracción y tenacidad son propiedades distintas.
Por ejemplo, las fichas técnicas de productos concretos como PolyLite PLA y PolyFlex TPU95 muestran diferencias grandes en módulo elástico y elongación. Esos datos ilustran el comportamiento de las familias, pero no describen todas las formulaciones ni sustituyen ensayos comparables.
PLA suele imprimirse con menos ajustes y a mayor velocidad. TPU flexible puede comprimirse durante la alimentación; hay variantes de alto flujo, por lo que no existe una velocidad universal.
TPU suele generar más hilos y necesita retracciones prudentes. Si el material está húmedo, tanto la superficie como la extrusión pueden empeorar.
PLA suele resolver mejor puentes y detalles complejos. En TPU conviene revisar orientación y geometría para reducir soportes y zonas difíciles.
Direct drive facilita el TPU porque acorta el recorrido del filamento flexible. Un Bowden puede funcionar con formulaciones relativamente duras y parámetros adecuados, aunque suele exigir más ajustes.
TPU puede adherirse mucho a ciertas superficies. Comprueba la lámina y, si lo recomienda su fabricante, utiliza una capa separadora para facilitar la retirada.
TPU absorbe humedad y puede requerir secado previo según la ficha del fabricante. Conserva el filamento cerrado y seco. Consulta también los accesorios para secar y almacenar filamento.
Hay que distinguir TPU for AMS de un TPU genérico. PLA forma parte de los materiales habituales de los AMS compatibles, siempre que la bobina cumpla las condiciones mecánicas del sistema. Bambu comercializa TPU for AMS como formulación específica para alimentación automática.
Según la información oficial de Bambu Lab, AMS 2 Pro admite TPU for AMS, pero excluye TPU genérico y Bambu TPU 95A de la alimentación normal. La ficha de TPU 95A HF también indica incompatibilidad con AMS y AMS Lite.
AMS HT tiene una vía bypass para ciertos TPU genéricos y 95A, pero exige alimentación manual y no equivale a cargar ese filamento mediante la alimentación y retirada automáticas.
Antes de utilizar un filamento flexible, comprueba el modelo AMS y la referencia exacta del material.
Un TPU 95A tiene una dureza medida en la escala Shore A, usada para materiales elásticos. No significa que sea más rígido que el PLA por tener un número elevado. La flexibilidad final depende también del grosor, las paredes, el relleno y la geometría de la pieza.
Si buscas rigidez y mayor tenacidad ante golpes, valora PETG. Si necesitas una pieza rígida sometida a radiación solar o temperaturas elevadas, ASA puede ser más adecuado. Los materiales técnicos como PC o nylon también existen, pero requieren comprobar compatibilidad y condiciones de impresión. La elección debe partir del uso real de la pieza.
Una pieza más rígida puede fracturarse con un golpe.
El calor puede provocar deformaciones.
La formulación y el sistema determinan la compatibilidad.
El espesor y la geometría también cambian la flexibilidad.
Depende de qué resistencia necesites. PLA es mucho más rígido y mantiene mejor la forma; TPU soporta deformaciones más grandes y normalmente absorbe mejor los golpes.
PLA suele ser más sencillo: permite trabajar con geometrías complejas y requiere menos ajustes. TPU exige controlar mejor la velocidad, las retracciones, el guiado y la humedad.
No siempre. Direct drive facilita el control de filamentos flexibles, pero algunas formulaciones de TPU relativamente duras pueden imprimirse con Bowden si la impresora y el perfil lo permiten.
Depende del sistema y del filamento concreto. AMS 2 Pro admite TPU for AMS, pero no TPU genérico ni Bambu TPU 95A. AMS HT tiene una vía bypass para ciertos flexibles sin alimentación y retirada automáticas.
No elijas solo por el nombre del material. Hay que valorar temperatura, sol, esfuerzos y flexibilidad. PETG o ASA suelen merecer estudio para piezas rígidas y, si se necesita flexibilidad, hay que revisar la ficha del TPU concreto.
Una vez decidido el comportamiento de la pieza, puedes revisar los filamentos disponibles y comparar las bobinas de PLA.